 русский
 English
 Español
 عربى
 Deutsch

Дом / Новости / Новости отрасли / Почему песок, покрытый смолой, широко используется в процессе производства стержней Shell
Почему песок, покрытый смолой, широко используется в процессе производства стержней Shell
Новости отрасли-06 Nov, 2026Покрытый смолой песок стал привычным материалом в литейном производстве, особенно когда производителям необходимо производить стержни определенной формы и одинаковых размеров. В Машина для изготовления сердечников В процессе этот материал помогает формировать относительно тонкие и жесткие песчаные оболочки, которые можно использовать в различных видах литья. Его популярность связана не только с самим связующим материалом. Также играет роль то, как он реагирует на тепло, работает с конструкциями стержневых ящиков и подходит для существующих литейных производств.
Для литейных предприятий, производящих металлические детали с внутренними полостями или более сложными каналами, выбор правильного песка тесно связан с конечным результатом отливки. Понимание того, как работает песок, покрытый смолой, может помочь производителям принимать более обоснованные решения о процессах изготовления стержней.
Что такое песок, покрытый смолой?
Песок, покрытый смолой, представляет собой разновидность формовочного песка, зерна которого покрыты слоем смоляного связующего. В зависимости от состава материала также могут быть включены отвердители и другие добавки.
В отличие от обычного песка, для которого требуется отдельный процесс смешивания связующего во время изготовления стержня, песок, покрытый смолой, поступает с уже распределенным по песчинкам связующим материалом. При воздействии тепла внутри подходящего стержневого ящика смола начинает затвердевать и соединяет зерна вместе.
В результате образуется прочная песчаная оболочка, повторяющая форму стержневого ящика.
Этот материал обычно связан с формованием оболочек и производством сердечников оболочек. Его характеристики делают его подходящим для применений, где необходимо учитывать форму сердцевины, состояние поверхности и повторяемость производства.
Как работает процесс изготовления сердцевины Shell?
Процесс относительно прост, хотя каждый этап необходимо согласовывать с материалом и стержневым ящиком.
Типичный производственный цикл включает в себя следующие этапы:
Подготовка стержневого ящика
Стержневой ящик подготавливается и приводится в необходимое рабочее состояние. Его внутренняя форма определяет геометрию готового песчаного стержня.
Стрельба по песку
Покрытый смолой песок подается в стержневой ящик через систему стрельбы. Песок должен достичь намеченных участков, включая участки с узкими отверстиями или участками более сложной формы.
Формирование оболочки
Тепло от стержневого ящика вызывает реакцию связующей смолы. Зерна песка вблизи нагретой поверхности начинают слипаться, образуя затвердевшую оболочку.
Удаление лишнего песка
Как только скорлупа достигнет необходимого состояния, из стержневого ящика можно удалить рыхлый несвязавшийся песок.
Отверждение и удаление сердцевины
Оставшаяся оболочка продолжает необходимую стадию отверждения, прежде чем готовая сердцевина будет удалена. Затем его можно осмотреть и подготовить к следующему этапу производства отливки.
Фактический цикл зависит от конструкции керна, состава песка, инструментов и конфигурации оборудования. Эти факторы должны работать вместе, а не рассматриваться как отдельные факторы.
Почему литейщики выбирают песок, покрытый смолой?
Есть несколько практических причин его использования. Для многих литейных предприятий решение сводится к тому, как материал ведет себя во время изготовления стержней и насколько хорошо готовые стержни подходят для процесса литья.
1. Это помогает создавать сердечники определенной формы.
Для некоторых отливок требуются внутренние проходы, отверстия или полые секции, которые невозможно легко сформировать только с помощью внешней формы.
Песчаные сердечники позволяют создать эти внутренние элементы. Покрытый смолой песок может принять форму стержневого ящика и затвердеть, превратившись в оболочку, которая сохраняет заданную геометрию во время обращения и использования.
Это особенно актуально, когда конструкция отливки включает внутренние каналы или полости другой формы.
2. Размеры ядра можно контролировать в ходе процесса.
На размеры стержней влияют несколько факторов, включая стержневой ящик, условия съемки, свойства песка и процесс отверждения.
Покрытый смолой песок является стабильным исходным материалом для производства сердечников оболочки. Когда материал и оборудование правильно подобраны, производители могут добиваться повторяемости размеров сердечника от одного производственного цикла к другому.
Эта последовательность имеет значение, когда стержни должны вписаться в определенную форму.
3. Этот процесс позволяет получить относительно гладкую поверхность сердцевины.
Состояние поверхности песчаного стержня может повлиять на внутреннюю поверхность окончательной отливки.
Покрытый смолой песок обычно используется в процессах, где требуется относительно гладкая поверхность сердцевины. Конечный результат по-прежнему зависит от качества песка, состава смолы, состояния инструмента и производственных настроек.
Для компонентов с внутренними проходами или фасонными полостями это один из факторов, который литейные предприятия могут учитывать при выборе метода изготовления стержня.
4. Оболочечные конструкции могут уменьшить количество используемого песка.
Одной из характеристик производства сердечника оболочки является то, что сердечник может быть сформирован в виде закаленной внешней оболочки, а не полностью твердого песчаного тела.
Этот подход может уменьшить количество песка, необходимого для определенных конструкций кернов. Фактическая конструкция зависит от формы, требований к стене и предполагаемого применения.
Это также означает, что дизайн ядра необходимо тщательно продумать. Слишком тонкая или плохо сформированная оболочка может не обеспечить необходимую прочность при обращении с ней, необходимую для производственного процесса.
Покрытый смолой песок по сравнению с другими типами литейного песка
Не для каждого процесса литья требуется одна и та же система подачи песка. Зеленый песок, песок на связке смолы и песок, покрытый смолой, имеют свои собственные характеристики обработки.
| Точка сравнения | Покрытый смолой песок | Зеленый песок | Другие системы песка на связке смолы |
|---|---|---|---|
| Подготовка связующего | Смола наносится на песок перед использованием. | Глина и влага смешиваются с песком | Связующее обычно вводится во время смешивания. |
| Типичный процесс | Формирование нагретой оболочки | Уплотнение формы или стержня | Химическое соединение или отверждение |
| Основная структура | Может образовывать твердые оболочки | Зависит от способа формования | Зависит от связующего и процесса |
| Состояние поверхности | Часто используется там, где требуется относительно гладкая поверхность сердцевины. | Зависит от подготовки песка и условий формования. | Зависит от материальной системы |
| Требования к оборудованию | Требуются подходящие нагретые инструменты и стрелковое оборудование. | Использует оборудование, предназначенное для формовки сырого песка. | Зависит от выбранного процесса |
| Общее мнение | Рецептура песка и условия нагрева | Влажность, состояние песка и уплотнение | Обращение со связующим, отверждение и условия работы |
Не существует единого типа песка, подходящего для каждого литейного производства. Выбор должен отражать материал отливки, геометрию сердечника, объем производства, доступное оборудование и требования к качеству.
Что может повлиять на качество песчаных стержней, покрытых смолой?
Даже если выбран правильный материал, производственные проблемы все равно могут возникнуть. На практике на готовый сердечник влияют несколько взаимосвязанных факторов.
Хранение и обработка песка
Песок, покрытый смолой, следует хранить в соответствии с рекомендациями поставщика материала. Воздействие неподходящих условий хранения может повлиять на его рабочие свойства. Литейным предприятиям также следует избегать ненужного загрязнения во время транспортировки и погрузочно-разгрузочных работ.
Состояние стержневого ящика
Стержневой ящик оказывает прямое влияние на форму готового стержня. Изношенные поверхности, поврежденные секции или заблокированные вентиляционные отверстия могут повлиять на заполнение песком и образование скорлупы.
Регулярный осмотр помогает выявить проблемы с оснасткой до того, как они станут повторяющимися производственными проблемами.
Стрельба и вентиляция
Песок должен достичь необходимых секций стержневого ящика. Если расположение стрельбы не подходит для основного дизайна, некоторые области могут заполняться не так, как предполагалось.
Вентиляция также заслуживает внимания, особенно когда оснастка включает узкие или сложные участки.
Нагревание и отверждение
Температура и условия отверждения должны соответствовать выбранной песчаной системе. Несоответствующие условия могут привести к различиям в формировании оболочки, что может повлиять на готовую сердцевину.
По этой причине настройки процесса следует устанавливать на основе рекомендаций по материалам и производственных испытаний, а не полагаться на предположения.
Где используется песок, покрытый смолой?
Покрытый смолой песок используется в нескольких областях литья металлов, особенно там, где требуются внутренние элементы стержня.
Общие приложения включают в себя:
- Автомобильное литье: Компоненты двигателя, корпуса и детали с внутренними проходами.
- Отливки насоса и клапана: Компоненты, для которых требуются внутренние каналы или полости определенной формы.
- Промышленное оборудование: Литые корпуса, механические детали и конструктивные элементы.
- Трубопроводная арматура и металлические соединители: Изделия, для которых могут потребоваться внутренние отверстия или полости определенной формы.
- Общемашиностроительное литье: Компоненты, конструкции сердцевины которых подходят для процессов формования корпусов.
Пригодность процесса зависит от фактической конструкции отливки. Требования к сердечнику, используемому в небольшом металлическом фитинге, могут сильно отличаться от требований, предназначенных для более крупного промышленного компонента.
На что следует обратить внимание покупателям при выборе станка для изготовления сердечников?
Выбор оборудования следует начинать с сердечников, которые необходимо изготовить. Анализ внешнего вида машины или общих характеристик не даст достаточно информации, чтобы судить о том, подходит ли система для конкретной производственной линии.
Вот несколько моментов, которые стоит обсудить с поставщиком оборудования.
Основная конструкция и размеры
Начните с чертежей предполагаемых песчаных кернов. Их форма, размер, конструкция стенок и внутренние детали помогают определить необходимое расположение оборудования.
Если литейный завод производит несколько типов стержней, также полезно обсудить, может ли оборудование работать с различными конфигурациями инструментов.
Совместимость с песком, покрытым смолой
Не все пески, покрытые смолой, имеют одинаковые рабочие характеристики. Состав материала может влиять на формирование оболочки и необходимые условия обработки.
Покупатели должны предоставить информацию о песке, который они в настоящее время используют или планируют представить. Это дает поставщику оборудования более четкую основу для обсуждения совместимости процессов.
Дизайн стержневого ящика
Стержневой ящик тесно связан с системой стрельбы и системой обогрева. Его конструкция, отверстия для заполнения и конструкция вентиляции влияют на производственный цикл.
Для сердечников сложной формы необходимо просмотреть детали оснастки до окончательного определения конфигурации оборудования.
Производственные требования
Подумайте, как машина впишется в существующий рабочий процесс литейного производства.
Например, покупателям может потребоваться оценить:
- Ожидаемый объем основного производства
- Количество типов сердечников
- Требования к смене оснастки
- Участие оператора
- Свободное место в мастерской
- Соединение с другим производственным оборудованием
Эти сведения помогают понять, что машина должна делать во время повседневной работы.
Послепродажное обслуживание и техническая поддержка
Установка оборудования – это лишь часть процесса покупки. Покупатели также должны понимать, какая техническая помощь доступна во время ввода в эксплуатацию, настройки процесса и текущего обслуживания.
Четкое информирование об инструментах, песчаных материалах и условиях производства может облегчить переход к регулярной работе.
Как меняется производство Shell Core?
Литейные предприятия уделяют больше внимания координации производства, управлению материалами и использованию энергии. Эти опасения также влияют на то, как производители оценивают оборудование для изготовления стержней.
Например, интеграция оборудования может помочь связать основное производство с другими литейными операциями. Более организованный мониторинг процессов также может облегчить выявление изменений в условиях производства.
Управление энергопотреблением является еще одним соображением. Поскольку производство каркаса включает в себя нагрев, производители могут проверить, как настроены системы отопления и как управляются условия эксплуатации.
Эти разработки не означают, что каждому литейному производству необходим одинаковый уровень автоматизации. Правильная организация зависит от объема производства, организации труда, ассортимента продукции и инвестиционных планов.
Для некоторых производителей улучшение существующего производственного процесса может быть более практичным, чем единовременное масштабное изменение.
Покрытый смолой песок широко используется при производстве стержней оболочки, поскольку он предлагает практический способ формирования формованных стержней из песка с помощью процесса нагревания инструментов. Его способность создавать оболочечные структуры, поддерживать заданную геометрию сердцевины и обеспечивать относительно гладкую поверхность делает его актуальным для многих применений в литейном производстве.
Однако сам по себе материал не определяет конечный результат. Качество песка, конструкция стержневого ящика, условия нагрева и конфигурация оборудования — все это играет важную роль в производственном процессе.
Литейным предприятиям, рассматривающим возможность приобретения нового станка Shell Core, стоит начать с реальных чертежей стержней и производственных требований. Эти детали обеспечивают более полезную основу для выбора оборудования, чем одни лишь общие характеристики.
Huazhu Machinery предоставляет оборудование для изготовления стержней для литейного производства. Покупатели могут поделиться своими чертежами, информацией о песчаных материалах и производственными требованиями, чтобы обсудить подходящую конфигурацию машины.
Связанные продукты
-
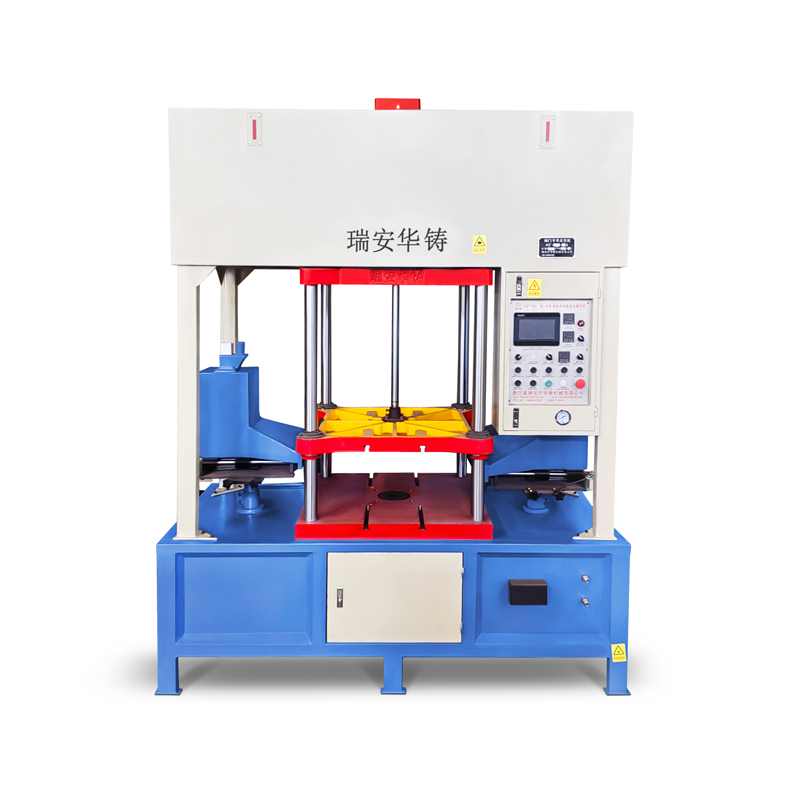
Полностью автоматический основной стрелок с функцией вытягивания ядра предназначен для оптимизации п...
Смотрите детали -
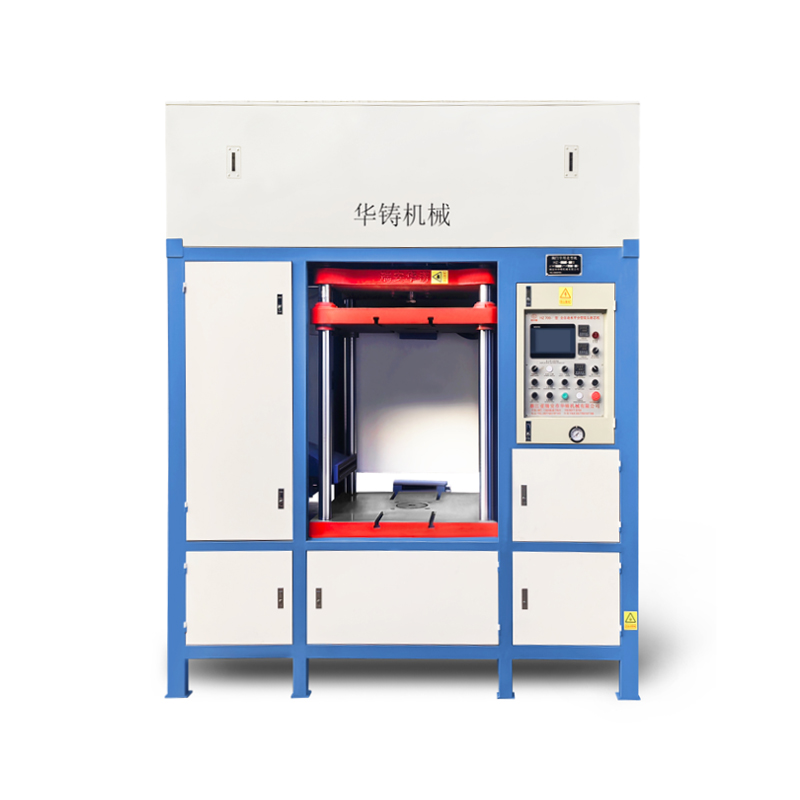
Полностью автоматическая экологически чистая машина для съемки ядра представляет собой передовое эко...
Смотрите детали -
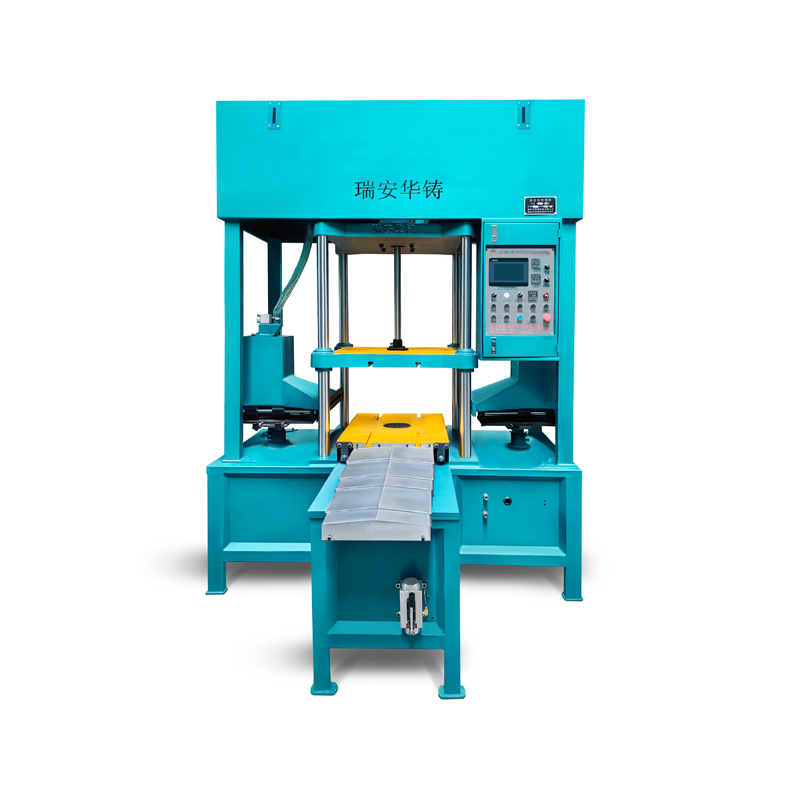
Полностью автоматическая машина для съемки ядер с низким уровнем износа плит представляет собой пере...
Смотрите детали -
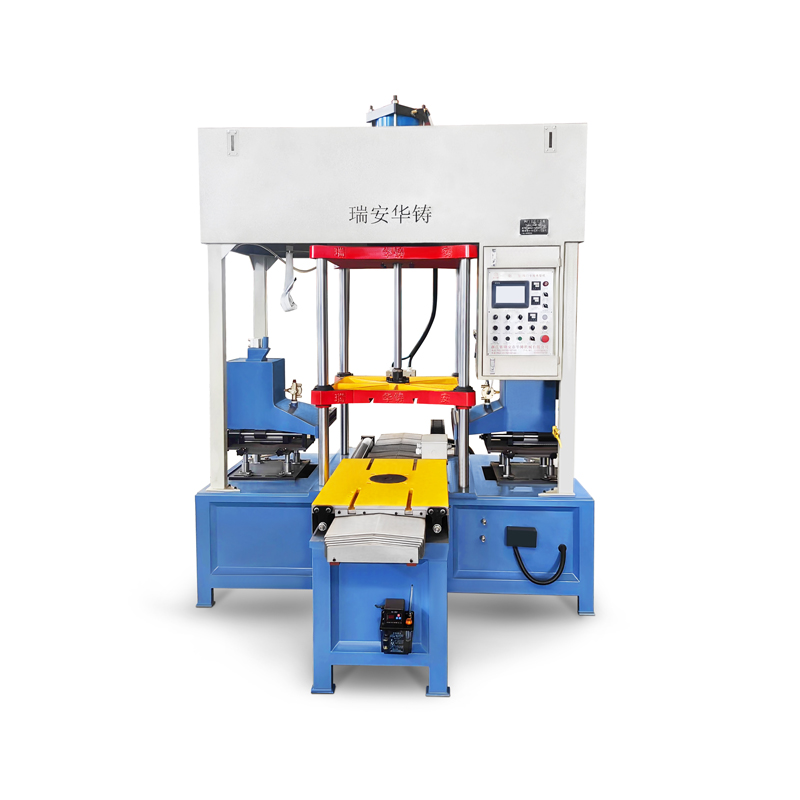
Машина для съемки ядер с разборной формой предназначена для обеспечения высокой гибкости и надежност...
Смотрите детали -
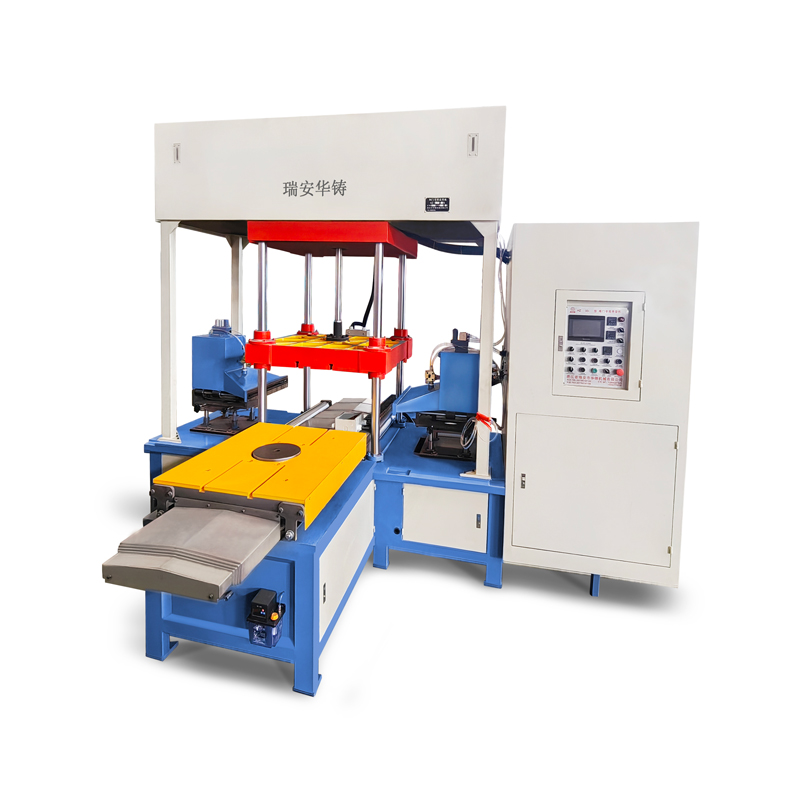
Гидравлическая полностью автоматическая машина для съемки ядер является ключевым инструментом в совр...
Смотрите детали -
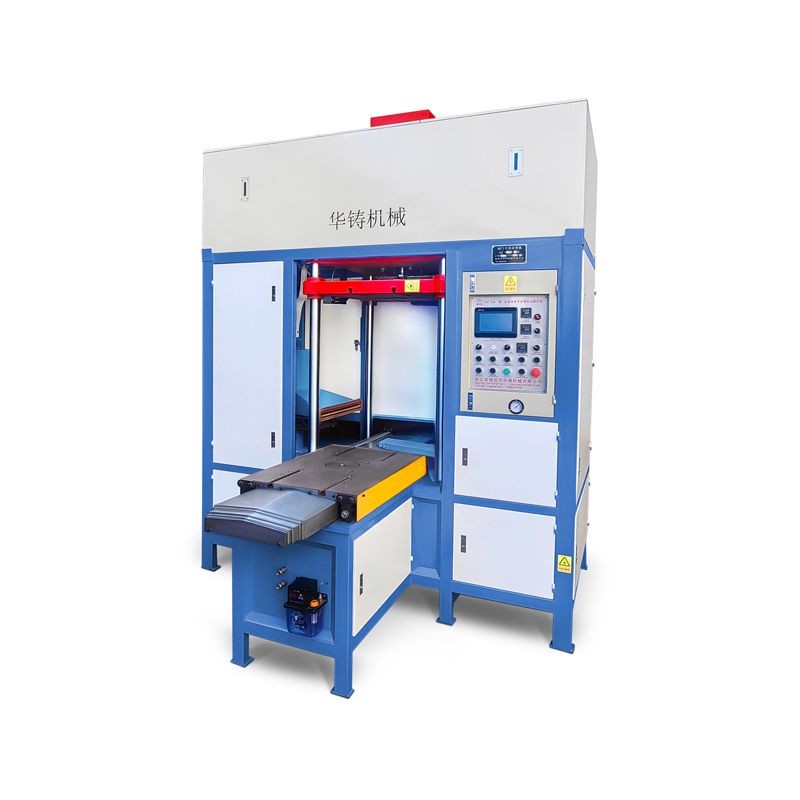
Экологически чистая машина для съемки сердечника с более низкой площадью съемной плиты представляет ...
Смотрите детали -
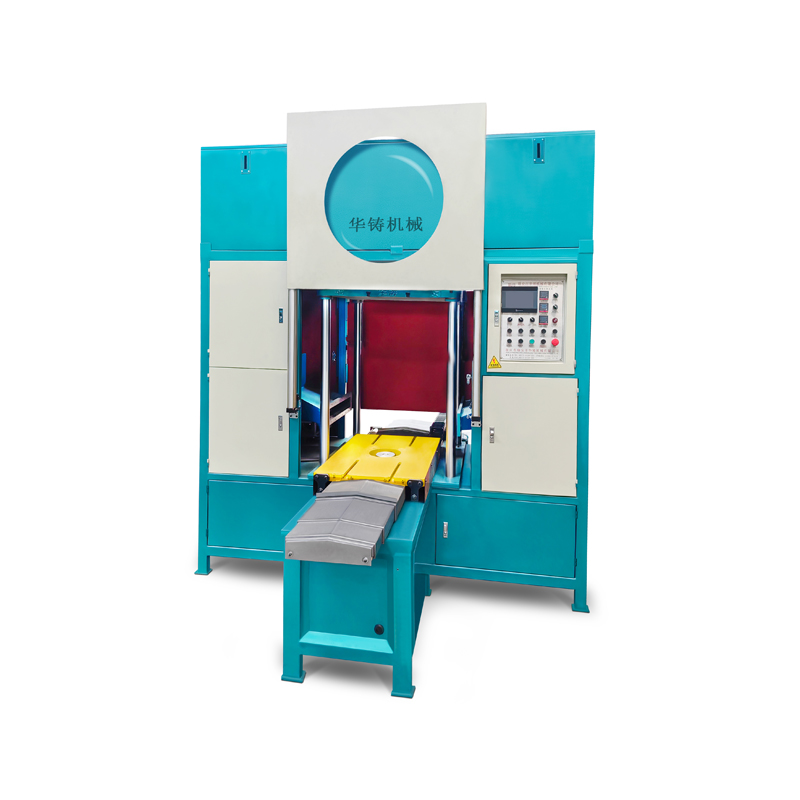
Экологически чистая машина для съемки ядер с более низкой съемной плитой и дверью представляет собой...
Смотрите детали -
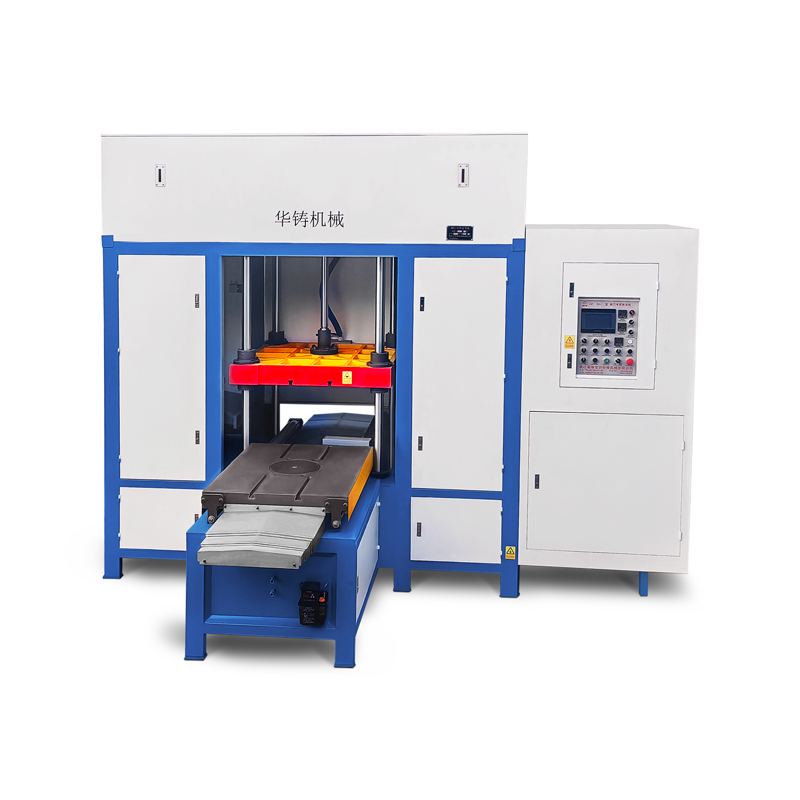
Гидравлическая экологически чистая машина для съемки ядра представляет собой передовую технологию, п...
Смотрите детали
Добро пожаловать в компанию «Хуажу»! Мы специализируемся на разработке решений, адаптированных к вашим требованиям, и обеспечиваем профессиональный контроль качества.
Контактная информация
-
 Город Хайси, графство Пиньян, город Вэньчжоу, провинция Чжэцзян, Китай
-
 +86-13868387823
-
 +86-577-65197155
-
 +86-577-65197166
-
 13868387823@139.comhuazhultd@outlook.com
Быстрые ссылки
Продукты
Авторские права © Ruian Huazhu Machinery Co., Ltd.Все права защищены

