 русский
 English
 Español
 عربى
 Deutsch

Почему важна однородность нагрева в стержневой машине
Новости отрасли-09 Nov, 2026Два ядра из одной партии могут вести себя совершенно по-разному. Один выходит чистым и крепким. У другого мягкий угол или тонкая, хрупкая стенка. Часто причина не в песке или смоле. Это то, насколько равномерно прогрелась оснастка.
Что происходит внутри инструмента во время выстрела
A Машина для изготовления сердечников забрасывает песок, покрытый смолой, в нагретый стержневой ящик. Тепло размягчает смолу, смола связывает зерна, и на горячей поверхности инструмента образуется твердая оболочка. Когда скорлупа становится достаточно толстой, сердцевину высвобождают и отправляют на линию разливки.
От рыхлого песка к твердой ракушке
Тепло является триггером всего процесса. Без его достаточного количества покрытый песок остается рыхлым и слабым. При слишком большом количестве смола затвердевает и становится хрупкой. Целью является стабильное, повторяемое состояние по всей поверхности полости, а не только в одном месте.
Почему показания дисплея могут вводить в заблуждение
Контроллер может показывать спокойное, стабильное число. Это число описывает только место, где находится один датчик. Другие области инструмента могут быть теплее или холоднее, чем следует из показаний.
Представьте себе сковороду с горячим центром и прохладными краями. Один блин оказывается подгоревшим посередине и сырым по краям. Стержневой ящик работает аналогичным образом. Каждый регион заживает в своем темпе, когда тепло неравномерно.
Предупреждающие знаки в цехах
Термический дисбаланс редко дает о себе знать. Это проявляется в виде жалоб на качество, которые на первый взгляд кажутся несвязанными.
Тонкие стены и мягкие места
Рост скорлупы зависит от того, сколько тепла получает песок и как долго. Более теплые зоны создают более толстые стены, а более холодные — более тонкие. Готовый стержень может удержаться в одном месте и сломаться в другом.
Хрупкие края
Зоны, которые становятся слишком теплыми, могут привести к чрезмерному отверждению смолы. Поверхность становится твердой, но хрупкой, а углы могут отколоться во время обработки или установки.
Шероховатые поверхности и включения песка
Недостаточно пролеченные участки могут казаться рассыпчатыми. Во время заливки эта поверхность может разрушиться и занести песок в металл. На отливке появляются прожилки, шероховатые участки или включения, требующие дополнительной шлифовки.
Небольшие изменения формы
Различные зоны затвердевают и сжимаются с немного разной скоростью. Сердечник с внутренними температурными зазорами может получиться с небольшими отклонениями формы. Для деталей с тонкими или жестко контролируемыми стенками, таких как головки цилиндров или корпуса клапанов, даже небольшие смещения имеют значение.
Краткий справочник
| Симптом | Вероятная термическая причина | Влияние на кастинг |
|---|---|---|
| Области с тонкой или мягкой оболочкой | Холодная зона в оснастке | Поломка сердечника, проникновение металла |
| Ломкие или сколы по краям | Теплая зона, смола переотверждена | Обращение с повреждениями, рассыпчатыми зернами в форме |
| Грубая поверхность ядра | Недоотвержденный слой смолы | Песчаная эрозия, дефекты поверхности |
| Несоответствие формы | Неравномерная усадка во время отверждения | Изменение толщины стенки |
| Различия между партиями | Нестабильное распределение температуры | Дополнительная проверка и доработка |
Большинство этих проблем имеют один корень. Части оснастки не находятся в одном и том же состоянии в один и тот же момент. Устранить эту причину часто дешевле, чем гоняться за каждым симптомом один за другим.
Откуда берется неравномерное тепло
Знание источника облегчает профилактику. Несколько факторов действуют вместе, и они имеют тенденцию накапливаться с течением времени.
Схема обогревателя
Положение и расстояние между нагревательными элементами внутри инструментальной пластины определяют результат. Широкие промежутки создают крутые полосы. Элементы, расположенные слишком близко, создают горячие точки. Продуманная планировка повторяет форму полости, а не только контур тарелки.
Масса и геометрия инструмента
Толстые секции хранят больше энергии и реагируют медленно. Тонкие срезы реагируют быстро. Глубокие карманы и ребра меняют путь распространения тепла. Когда коробка имеет сложную геометрию, единая схема нагрева редко подходит для каждой области.
Потеря на границе
Края инструментальной пластины отдают энергию окружающему воздуху и корпусу машины. Без утепления граница становится прохладнее, чем середина. Изолирующие пластины между инструментом и конструкцией уменьшают эту утечку.
Износ и наращивание
С возрастом нагреватели постепенно теряют мощность. Один слабый элемент может создать крутую группу, которая останется незамеченной в течение нескольких недель. Остатки смолы или окалина на поверхности инструмента также могут действовать как тонкий слой и блокировать поток тепла в песок.
Размещение датчика
Термопара сообщает только о том, что находится рядом с ней. Если он находится в нерепрезентативном месте, контроллер работает на основе частичной информации. Машина может выглядеть устойчивой, в то время как другие регионы дрейфуют.
Что устойчивая температура дает производству
Хорошие тепловые характеристики – это не только вопрос качества. Это также влияет на стоимость, график работы и ежедневную нагрузку экипажа.
- Меньше бракованных ядер. Когда каждая часть полости затвердевает постепенно, меньше деталей не проходят проверку. Отходы песка, смолы и машинное время складываются.
- Более предсказуемые циклы. Операторы могут с уверенностью устанавливать время отверждения вместо того, чтобы добавлять дополнительные секунды для покрытия крутого угла.
- Меньше траты энергии. Перегрев одной зоны для компенсации другой приводит к сжиганию смолы и энергии. Сбалансированное тепло позволяет системе работать на разумном уровне.
- Увеличенный срок службы инструмента. Большие температурные перепады внутри инструмента создают напряжение. Со временем это напряжение может привести к деформации или трещинам.
- Более плавная работа в дальнейшем. Литье, очистка и механическая обработка выигрывают от надежных сердечников. Меньшее количество дефектов, связанных с песком, означает меньше ремонтных работ и меньше жалоб клиентов.
Практические привычки, которые сохраняют баланс инструментов
«Прогресс» не требует полной замены оборудования. Многие выгоды достигаются за счет регулярных проверок и небольших корректировок.
Сканирование поверхности инструмента
Инфракрасный термометр или тепловизионная камера могут выявить прохладные и теплые зоны. Снимите показания, когда коробка находится в рабочем состоянии, и запишите закономерность. Повторите проверку по расписанию, чтобы изменения отображались раньше.
Соблюдайте простой режим обслуживания
- Осмотрите нагреватели и проводку на предмет признаков износа.
- Очистите остатки смолы с поверхности инструмента и вентиляционных отверстий.
- Убедитесь, что датчики установлены прочно и считывают показания правильно.
- Замените изоляцию, которая была повреждена или сжата.
Просмотрите положения датчиков
Размещайте датчики там, где они отражают рабочую поверхность, а не только корпус пластины. В более крупных инструментах более чем одна точка измерения дает более четкую картину. Для сложных коробок стоит рассмотреть зональное управление, при котором отдельные участки управляются самостоятельно.
Дайте время разогреться
Не полностью пропитанная коробка имеет внутренние уклоны. После холодного запуска или длительной остановки дайте инструменту достаточно времени для стабилизации. С ядрами, выстреленными сразу после паузы, часто возникают проблемы.
Сопоставьте тепло с формой корпуса
Керны с толстыми и тонкими сечениями могут нуждаться в разной обработке на разных участках. Заранее обсудите этот вопрос с разработчиком инструментов. Корректировка схемы нагревателя на бумаге обходится гораздо дешевле, чем ее исправление после сборки инструмента.
Обучение операторов
Люди, которые понимают связь между теплотой и качеством тела, раньше замечают небольшие изменения. Краткий инструктаж о том, на что следует обращать внимание, например на изменение цвета скорлупы или необычный запах, помогает поймать дрейф до того, как он превратится в металлолом.
Вопросы, которые покупатели задают перед выбором оборудования
Как я могу определить, есть ли у моей машины проблемы с однородностью?
Ищите закономерности. Если дефекты продолжают появляться в одном и том же месте сердечника, скорее всего, это термическая причина. Карта температуры поверхности может подтвердить это.
Решает ли новая машина проблему автоматически?
Не сам по себе. Проектирование, оснащение и обслуживание — все играет свою роль. Новый агрегат в сочетании с плохой конструкцией инструмента все равно может производить неровные сердечники, в то время как старый, в хорошем состоянии, может работать стабильно.
Что мне следует спросить у поставщика?
- Как устроены и контролируются зоны обогрева?
- Как осуществляется изоляция между инструментами и рамой?
- Где размещаются датчики и можно ли корректировать компоновку?
- Какой доступ для обслуживания обогревателей и проводки имеется?
- Можно ли организовать пробные запуски с использованием моих собственных основных разработок?
Эти вопросы переводят разговор в сторону реального рабочего поведения, а не описаний в брошюрах. Когда вы просматриваете стержневую машину Shell, попросите демонстрацию стержня формы, похожей на вашу.
Даже тепло — это повседневная привычка, а не обстановка
Равномерность нагрева влияет практически на все качественные характеристики сердцевины оболочки: толщину стенок, прочность, состояние поверхности и точность размеров. Когда инструмент нагревается равномерно, смола постепенно затвердевает, и стержень ведет себя так, как ожидалось, когда металл попадает в форму. Если этого не происходит, проблема проявляется в виде брака, переделок и нестабильной производительности.
Работа в основном рутинная. Сканируйте поверхность, следите за чистотой рабочей поверхности инструмента, осторожно устанавливайте датчики и обеспечивайте надлежащий прогрев после каждой длительной остановки. Принесите реальный чертеж сердцевины в свой следующий разговор с поставщиком оборудования и спросите, как тепло будет проходить через эту конкретную форму. Этот единственный шаг расскажет о повседневной деятельности больше, чем любое общее описание.
Считайте сбалансированную температуру частью обычного управления технологическим процессом. Скромные инвестиции в измерение и содержание, как правило, окупаются за счет более стабильного производства и более спокойных смен.
Связанные продукты
-
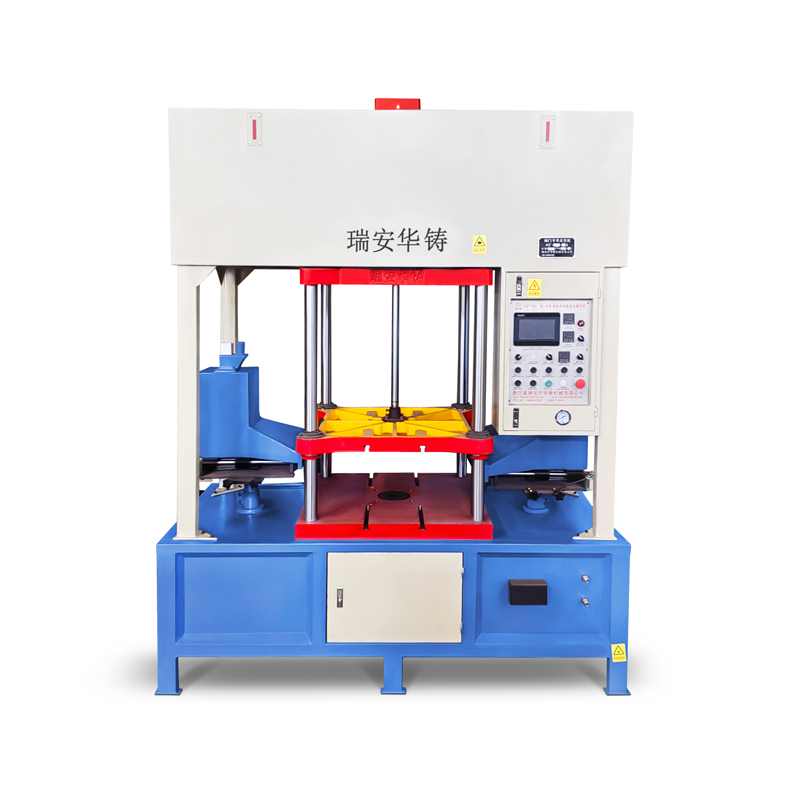
Полностью автоматический основной стрелок с функцией вытягивания ядра предназначен для оптимизации п...
Смотрите детали -
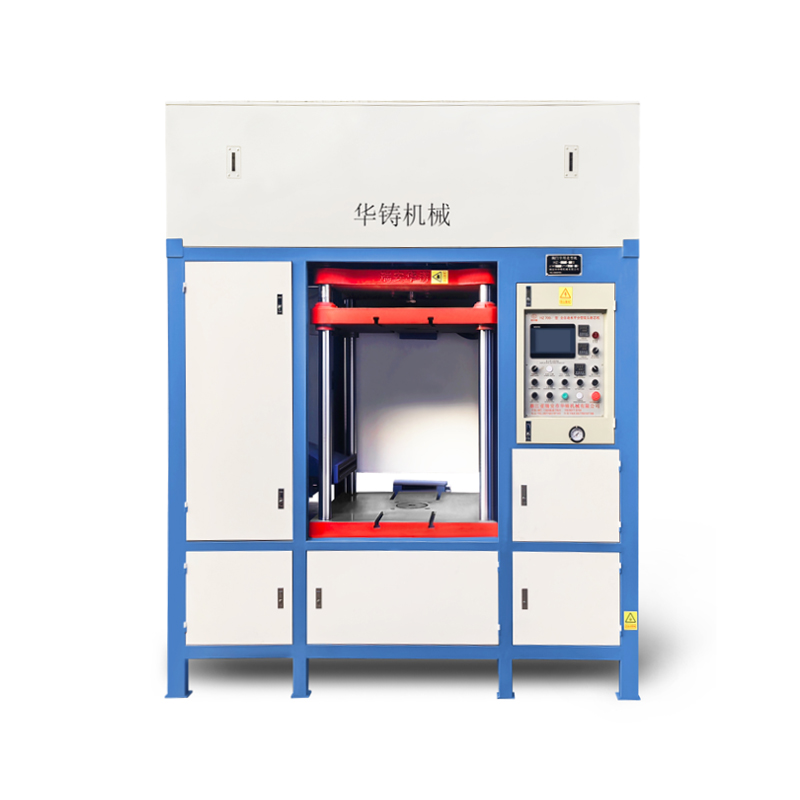
Полностью автоматическая экологически чистая машина для съемки ядра представляет собой передовое эко...
Смотрите детали -
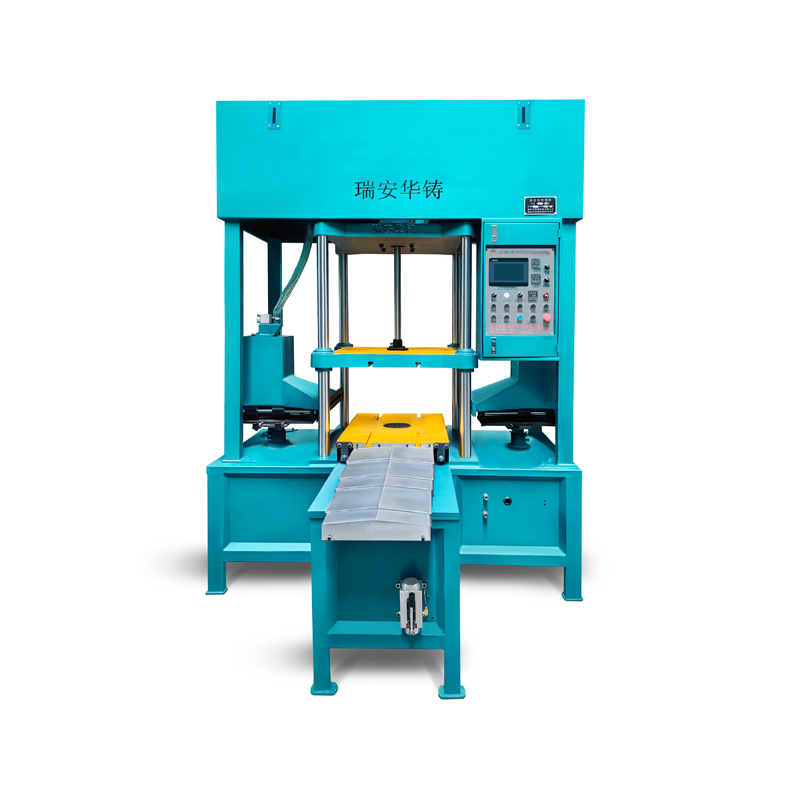
Полностью автоматическая машина для съемки ядер с низким уровнем износа плит представляет собой пере...
Смотрите детали -
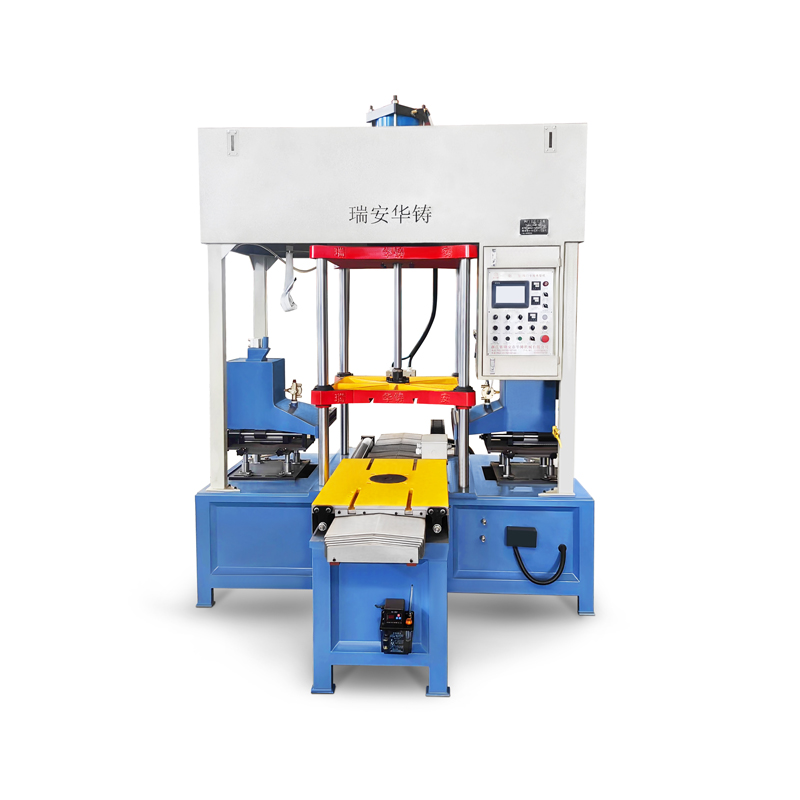
Машина для съемки ядер с разборной формой предназначена для обеспечения высокой гибкости и надежност...
Смотрите детали -
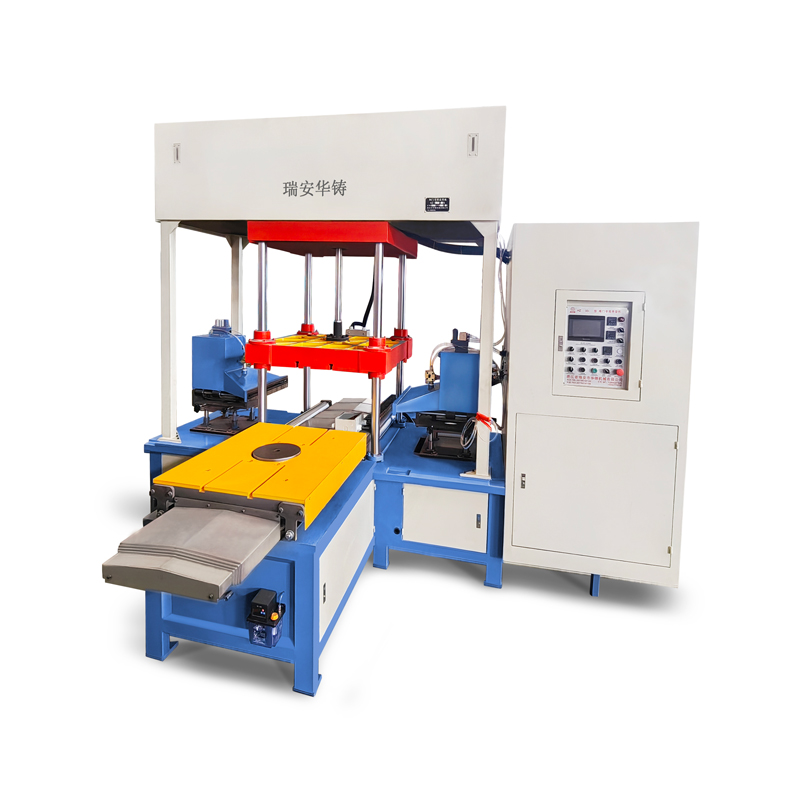
Гидравлическая полностью автоматическая машина для съемки ядер является ключевым инструментом в совр...
Смотрите детали -
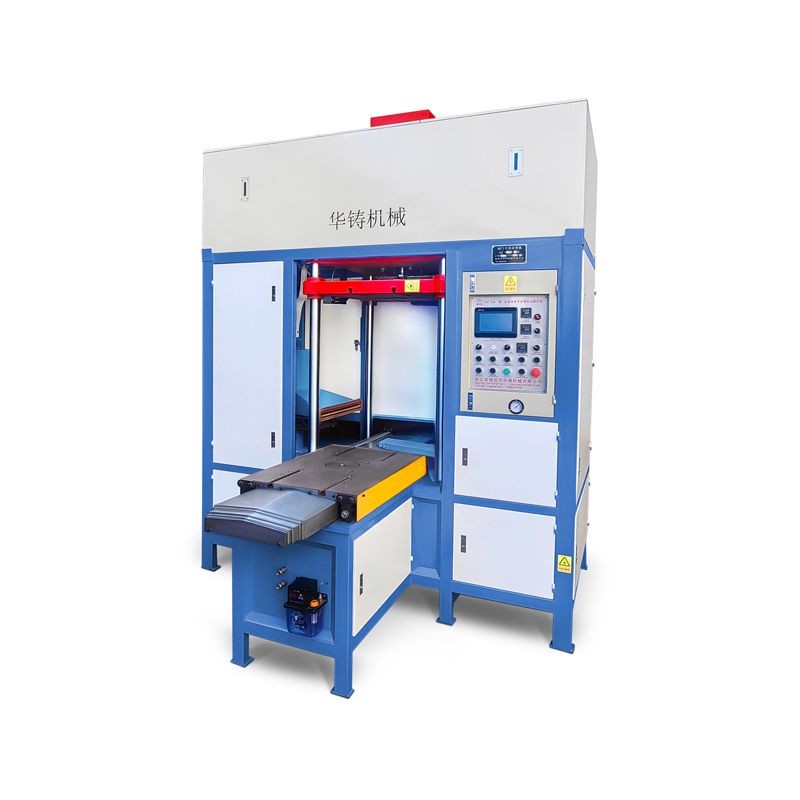
Экологически чистая машина для съемки сердечника с более низкой площадью съемной плиты представляет ...
Смотрите детали -
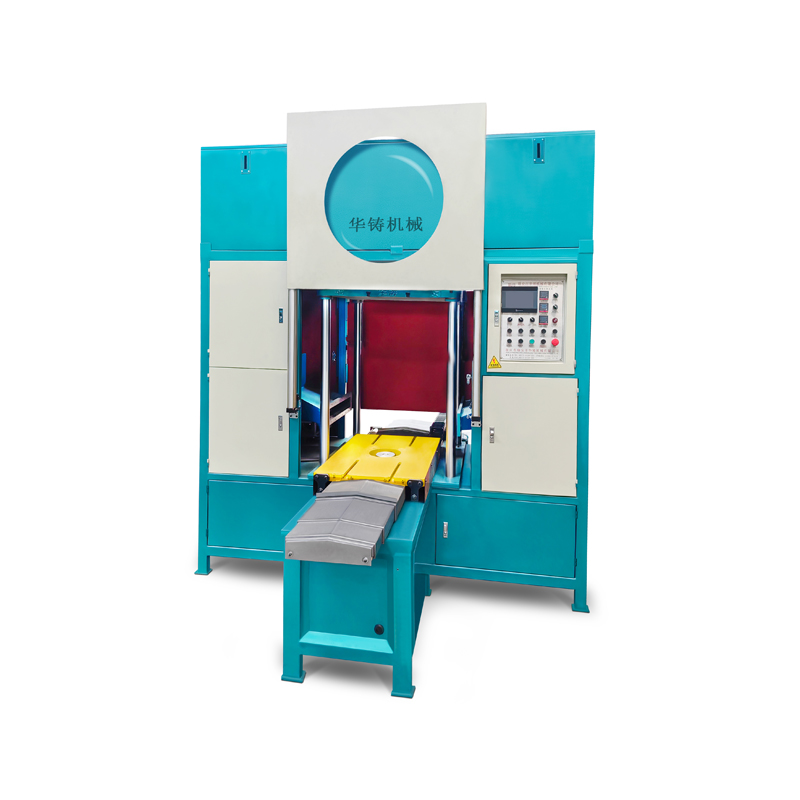
Экологически чистая машина для съемки ядер с более низкой съемной плитой и дверью представляет собой...
Смотрите детали -
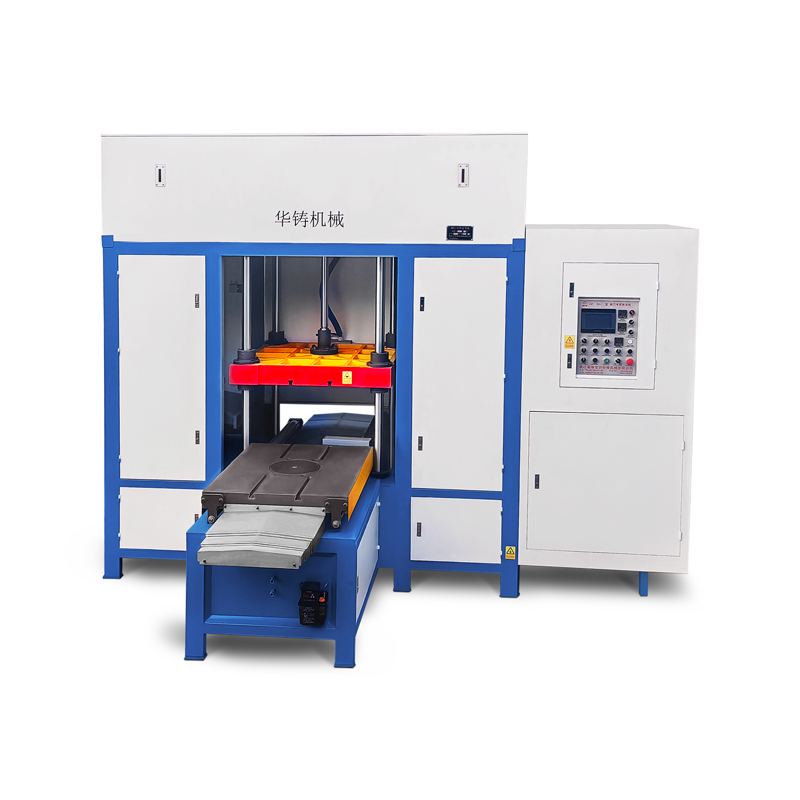
Гидравлическая экологически чистая машина для съемки ядра представляет собой передовую технологию, п...
Смотрите детали
Добро пожаловать в компанию «Хуажу»! Мы специализируемся на разработке решений, адаптированных к вашим требованиям, и обеспечиваем профессиональный контроль качества.
Контактная информация
-
 Город Хайси, графство Пиньян, город Вэньчжоу, провинция Чжэцзян, Китай
-
 +86-13868387823
-
 +86-577-65197155
-
 +86-577-65197166
-
 13868387823@139.comhuazhultd@outlook.com
Быстрые ссылки
Продукты
Авторские права © Ruian Huazhu Machinery Co., Ltd.Все права защищены

