 русский
 English
 Español
 عربى
 Deutsch

Что вызывает распространенные дефекты автомобильного литья
Новости отрасли-02 Nov, 2026Некоторые дефекты литья легко не заметить. Деталь выходит из формы с чистой поверхностью, и никто ничего не замечает, пока в результате механической обработки не образуется ряд крошечных отверстий. В других случаях проблема проявляется на измерительном столе или когда деталь не совпадает с сопрягаемым компонентом. Для производителей автомобилей любое из этих событий означает дополнительную проверку, задержку отгрузки или повторную проверку всей партии.
Большинство дефектов связано с определенным этапом производства. Температура металла, состояние формы, скорость заливки, геометрия детали и скорость охлаждения — все это оставляет след на готовой детали. То, что выглядит как небольшой поверхностный дефект, часто возникает гораздо раньше в процессе.
Знание того, как выглядит каждый дефект и почему он образуется, делает общение с поставщиком отливки гораздо более продуктивным.
Почему один дефект редко имеет одну причину
Кастинг – это цепочка. Качество сырья влияет на плавку. Форма решает, как металл попадает в полость. Как только заливка заканчивается, начинается затвердевание.
Представьте себе деталь с толстыми выступами, соединенными тонкими стенками. Тонкие стены замерзают первыми. Если система подачи не может подавать достаточное количество жидкого металла в толстые участки по мере их усадки, внутри образуются пустоты.
Теперь представьте противоположную проблему. Металл слишком быстро устремляется в форму, поток становится турбулентным, и в него попадает воздух. Результатом является газовая пористость.
Обе части могут выглядеть одинаково снаружи. Вот почему сам по себе внешний вид мало что говорит о причине. Найти настоящую причину – значит проверить конструкцию и условия, в которых деталь была изготовлена.
Шесть дефектов, о которых стоит знать
Некоторые дефекты влияют только на внешний вид. Другие мешают механической обработке, сборке или прочности, необходимой детали при эксплуатации.
Пористость
Пористость means small holes or cavities, either inside the metal or at the surface. It often hides until machining removes the outer layer.
Есть два типа:
- Газовая пористость происходит из захваченного газа. Распространенными источниками являются влага, плохая вентиляция и турбулентное наполнение.
- Усадочная пористость возникает в результате сжатия металла при охлаждении, при этом жидкий металл, способный заполнить зазор, отсутствует.
Различие имеет значение, потому что исправления различаются. Проблемы с газом указывают на необходимость обработки металла и вентиляции пресс-формы. Проблемы с усадкой указывают на систему подачи или конструкцию детали.
Усадочные полости
Толстые секции остывают медленно, а тонкие быстро. Если в детали есть и то, и другое, последнее место затвердевания обычно находится внутри толстой области, и именно здесь обычно образуются полости.
Типичный случай – корпус с тяжелой центральной ступицей. Если стены вокруг него замерзнут раньше времени, концентратор будет отрезан от подачи жидкого металла.
Повышение или понижение температуры заливки редко решает проблему само по себе. Расположение подступенка, конструкция пресс-формы, выбор сплава и форма детали — все это играет роль. При индивидуальной работе просмотр чертежа до изготовления формы может заранее отметить эти разделы.
Холодное закрытие
Холодное закрытие выглядит как тонкий шов, где две металлические струи встретились, но не слились. В пути металл потерял слишком много тепла, поэтому потоки соприкоснулись, не сцепившись.
Причиной этого может быть медленное заполнение, плохая планировка литников или сложная полость. Части с узкими проходами или участками, заполненными с разных сторон, более открыты.
Когда кто-то появляется, возникает полезный вопрос: почему потоки не смогли соединиться. Последовательность заполнения, условия заливки и расположение формы — это обычные места, на которые следует обратить внимание.
Включения
Включения are foreign material trapped in the metal, such as oxide films, slag, or loose sand. Some come from metal preparation, and others from contaminated molds or equipment.
Насколько они важны, зависит от размера, положения и того, что делает деталь. На обработанной поверхности открытые включения могут испортить отделку. Для обнаружения внутренних, возможно, потребуется более тщательное обследование.
Если включения продолжают возвращаться, сначала проверьте технологию плавки, погрузочно-разгрузочное оборудование и подготовку формы.
Горячие трещины
Горячие трещины образуются, когда отливка еще очень горячая, во время позднего затвердевания или раннего охлаждения. По мере того, как металл сжимается, разные области удерживаются в разной степени, и напряжение должно куда-то уходить.
Острые углы, резкие изменения толщины стен и сложные конструкции повышают риск. Сплав тоже имеет значение.
Трещину следует оценивать по тому, где она находится и насколько глубока. Неглубокая отметина на поверхности — это не то же самое, что трещина, распространяющаяся в функциональную область. Перед принятием решения о приемке или ремонте проводится дополнительная проверка.
Размерные отклонения
Автомобильные детали должны соответствовать другим деталям, поэтому точность выходит за рамки общей формы. Крепежное отверстие немного смещено. Обработанное лицо не соответствует рисунку. При охлаждении соединительная область смещается.
Типичные участники:
- Износ пресс-формы или изменение размеров
- Неравномерное охлаждение и деформация
- Усадка металла
- Неправильное позиционирование во время обработки.
- Непоследовательные методы измерения
Точки крепления, отверстия и соединительные поверхности должны быть отмечены как ключевые зоны проверки до начала производства.
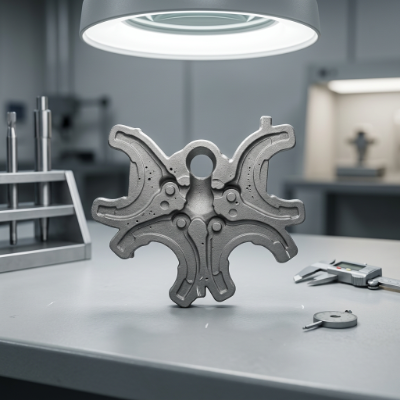
Почему некоторые дефекты остаются скрытыми
Визуальный осмотр — хорошее начало, но он охватывает только поверхность. Трещины, видимые поры и шероховатости можно заметить на глаз. Внутренние полости и включения требуют большего.
Выбор правильного метода зависит от материала, формы детали и согласованных требований.
| Метод проверки | Основная цель | Типичное использование |
|---|---|---|
| Визуальный осмотр | Проверяет видимое состояние поверхности | Внешний вид и обзор поверхности |
| Измерение размеров | Измеряет ключевые характеристики и допуски | Сборка и проверка чертежей |
| Рентгеновский контроль | Осматривает внутренние полости и некоторые включения. | Внутренняя оценка кастинга |
| Ультразвуковой контроль | Обнаруживает внутренние неоднородности в подходящих материалах | Проверка выбранных компонентов |
| Испытание твердости | Оценивает твердость материала | Проверка материала |
| Металлографическая экспертиза | Изучает внутреннюю структуру металла | Исследование дефектов и анализ материалов |
Деталь с высокими внутренними требованиями может потребовать рентгеновского контроля, в зависимости от ее конструкции и критериев приемки. Кронштейн с несколькими монтажными отверстиями потребует большего внимания при измерении размеров.
Не каждый кастинг требует каждого испытания. Разумный подход заключается в том, чтобы сопоставить проверку с тем, что на самом деле должна делать деталь.
Как правильно разработать дизайн на раннем этапе
Некоторые проблемы возникают только после запуска производства. Другие появляются на рисунке, если их кто-то ищет.
Начните с толщины стены. Большие различия между секциями приводят к неравномерному охлаждению и затруднению подачи, поэтому постепенные переходы помогают там, где это позволяет приложение.
Также обратите внимание на отверстия, ребра, углы и стыки, поскольку они определяют, как металл течет через форму.
Механическая обработка заслуживает места в этом же обзоре. Если поверхность необходимо обрезать до окончательного размера, для отливки потребуется достаточно дополнительного материала. Отсутствие этого допуска во время разработки означает изменения позже.
Выбор материала также является предметом обсуждения. Алюминиевые и медные сплавы ведут себя по-разному, поэтому выбор должен соответствовать предполагаемому использованию.
Для нового компонента обсуждение этих моментов с производителем до разработки пресс-формы позволяет сэкономить на внесении изменений в будущем.
Что покупатели должны решить перед заказом
В предложении указана цена и время выполнения заказа. При этом упускается большая часть технических деталей.
Для поиска зарубежных покупателей Автомобильное литье , первый разговор должен охватывать эту часть и то, как она будет использоваться.
Чертежи и размеры. Отправьте последний чертеж с основными размерами, допусками и обработанными площадями. Если дизайн не окончательный, скажите об этом до начала разработки.
Материал. Укажите марку сплава, если знаете ее. Если нет, опишите условия эксплуатации и функциональные потребности, чтобы производитель мог предложить варианты.
Объем литья и механической обработки. Укажите, относится ли заказ только к литым деталям или включает в себя механическую обработку. Это меняет производственный план и требования к контролю.
Качественная приемка. Согласуйте проверяемые участки, необходимые документы и необходимость внутреннего тестирования.
Образец утверждения. Что касается новой детали, проверка реального образца перед началом серийного производства позволяет обеим сторонам выявить проблемы на ранней стадии.
Эти моменты имеют наибольшее значение при изготовлении индивидуальных заказов. Четкое согласие с самого начала исключает путаницу при просмотре чертежей, образцов и графиков.
Часто задаваемые вопросы
В чем разница между газовой пористостью и усадочной пористостью?
Газовая пористость возникает из-за газа, попавшего в расплавленный металл или полость формы. Усадочная пористость возникает, когда металл сжимается во время затвердевания без достаточного количества дополнительного материала для заполнения пространства. Поскольку причины различаются, корректирующие меры тоже различаются.
Можно ли обнаружить внутренние дефекты, не разрезая деталь?
Да. В зависимости от материала и структуры можно использовать рентгеновский или ультразвуковой контроль. Подходящий метод зависит от проверяемого дефекта и требований проверки.
Трещины в автомобильном литье возникают только из-за охлаждения?
Нет. Горячие трещины связаны с затвердеванием и ранним охлаждением, но трещины также могут развиваться во время транспортировки, механической обработки или обслуживания. Внешний вид и расположение помогают выявить причину.
Какой метод литья подходит для автомобильных компонентов?
Литье в песчаные формы, литье по выплавляемым моделям и литье под давлением подходят для разных деталей. Выбор зависит от материала, формы, количества продукции, требований к размерам и применения.
Можно ли устранить дефект литья?
Некоторые дефекты поверхности можно устранить с помощью утвержденных методов ремонта. Внутренние дефекты и трещины в функциональных зонах требуют тщательной оценки, а любой ремонт должен соответствовать техническим условиям и требованиям заказчика.
Работа над нестандартными деталями с Китаем HZJX
Проект кастинга обычно начинается с требования к детали, а не со страницы каталога. У покупателя может быть чертеж, эталонный образец или идея, которая еще нуждается в разработке.
China HZJX выполняет требования к автомобильному литью для деталей различных конструкций и материалов. Клиенты могут отправлять чертежи и детали применения для обсуждения до утверждения производственных планов.
При изготовлении автомобильных отливок на заказ заранее определите материал, структуру отливки, зоны обработки и ожидаемые результаты проверки. Это дает производителю четкое представление о проекте и делает планирование производства более практичным.
Качество литья зависит от решений, принимаемых на каждом этапе производства. Внимание к деталям до начала производства помогает предотвратить проблемы, которые в противном случае могли бы возникнуть во время обработки, проверки или сборки.
Связанные продукты
-
Полностью автоматический основной стрелок с функцией вытягивания ядра предназначен для оптимизации п...
Смотрите детали -
Полностью автоматическая экологически чистая машина для съемки ядра представляет собой передовое эко...
Смотрите детали -
Полностью автоматическая машина для съемки ядер с низким уровнем износа плит представляет собой пере...
Смотрите детали -
Машина для съемки ядер с разборной формой предназначена для обеспечения высокой гибкости и надежност...
Смотрите детали -
Гидравлическая полностью автоматическая машина для съемки ядер является ключевым инструментом в совр...
Смотрите детали -
Экологически чистая машина для съемки сердечника с более низкой площадью съемной плиты представляет ...
Смотрите детали -
Экологически чистая машина для съемки ядер с более низкой съемной плитой и дверью представляет собой...
Смотрите детали -
Гидравлическая экологически чистая машина для съемки ядра представляет собой передовую технологию, п...
Смотрите детали
Добро пожаловать в компанию «Хуажу»! Мы специализируемся на разработке решений, адаптированных к вашим требованиям, и обеспечиваем профессиональный контроль качества.
Контактная информация
-
 Город Хайси, графство Пиньян, город Вэньчжоу, провинция Чжэцзян, Китай
-
 +86-13868387823
-
 +86-577-65197155
-
 +86-577-65197166
-
 13868387823@139.comhuazhultd@outlook.com
Быстрые ссылки
Продукты
Авторские права © Ruian Huazhu Machinery Co., Ltd.Все права защищены

