русский
 English
 Español
 عربى
 Deutsch

Песчаный стержень может показаться простой частью процесса литья, но его работа важна. Многие металлические компоненты содержат внутренние пространства, которые невозможно создать только с помощью внешней формы. Эти области могут включать отверстия, проходы, камеры или другие внутренние элементы, необходимые для готовой конструкции.
Производство стержней обеспечивает практический способ создания этих форм до того, как расплавленный металл попадет в форму. На литейных заводах, занимающихся повторным производством, метод, используемый для формирования этих стержней, может влиять на последовательность рабочего процесса, требования к обращению и состояние готовой отливки.
Почему песчаные стержни так важны при литье металлов?
Литейная форма обычно определяет внешнюю форму детали. Однако многие промышленные детали не представляют собой сплошные металлические блоки. Они могут содержать внутренние отверстия, изогнутые каналы, камеры, пути охлаждения или пространства, через которые должны перемещаться жидкости.
Вот тут-то и пригодится песчаный керн. Сердечник помещается внутрь формы до подачи расплавленного металла. При заливке песок занимает ту область, которая в готовой отливке должна оставаться открытой. После того, как металл остынет и отливка будет удалена, материал сердцевины можно разбить и удалить.
Такой подход позволяет создавать внутренние элементы, которые в противном случае потребовали бы дополнительной механической обработки или более сложной формовки.
| Основная функция | Роль в кастинге |
| Создание внутренних полостей | Сохраняет выбранные области отливки открытыми |
| Формируют внутренние ходы | Создает каналы внутри готового компонента. |
| Сохранение внутренней геометрии | Помогает отливке принять предполагаемую внутреннюю форму. |
| Поддержка сложных проектов | Делает возможным создание внутренних структур во время формования. |
Поскольку стержень находится внутри формы, его форма, стабильность и положение имеют значение. Проблема, возникающая во время производства ядра, иногда может проявиться позже в виде проблемы с отливкой. Вот почему литейные предприятия уделяют внимание этапу изготовления стержней, а не рассматривают его как отдельную задачу, мало влияющую на остальную часть производства.
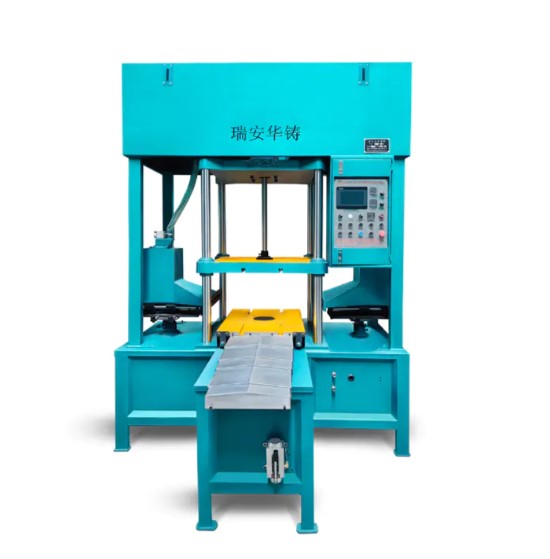
Что на самом деле делает машина для стержневой стрельбы?
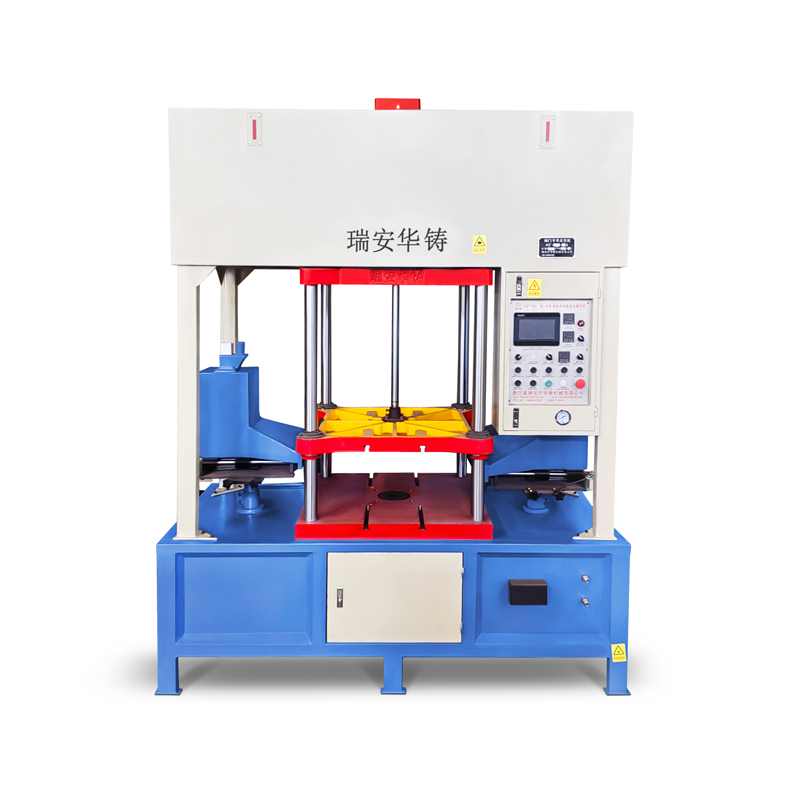
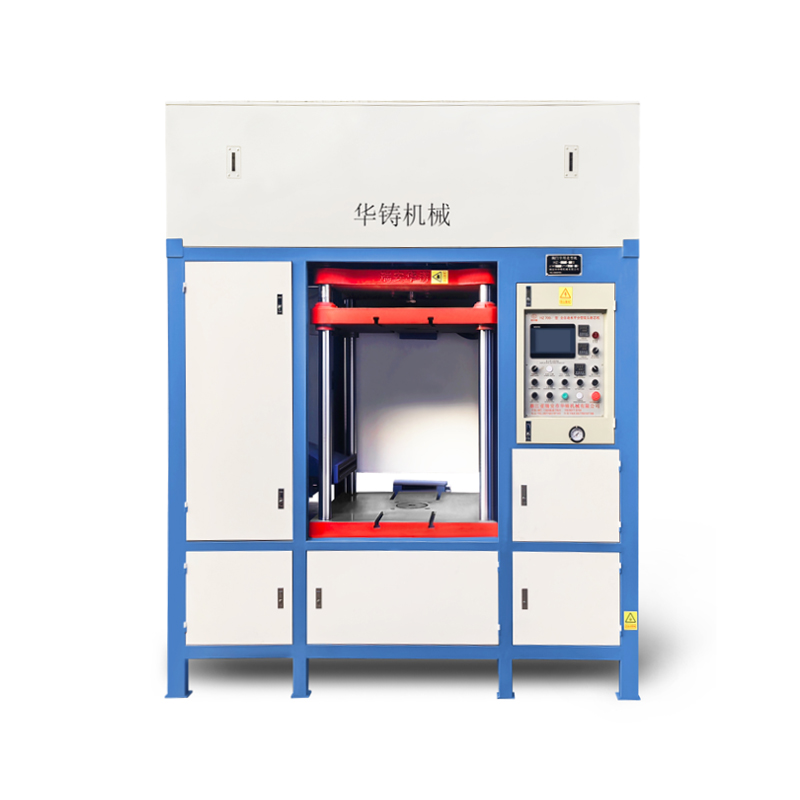
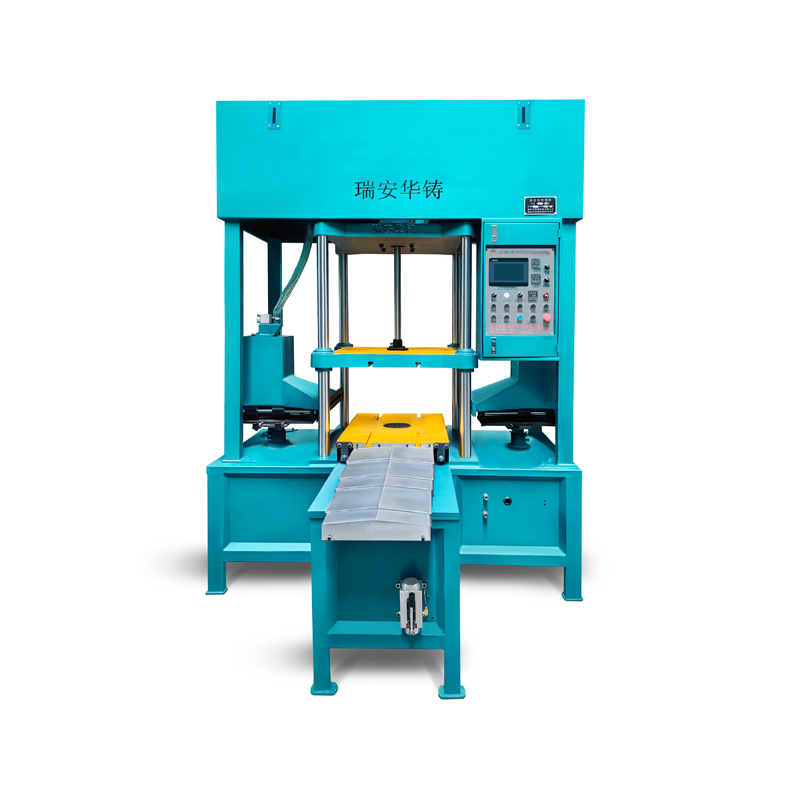
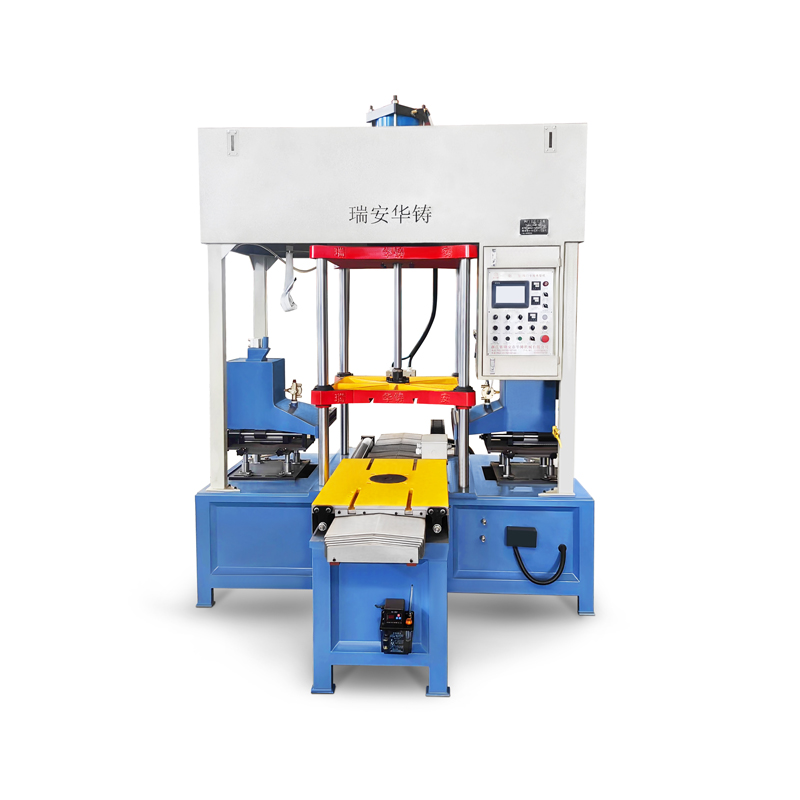
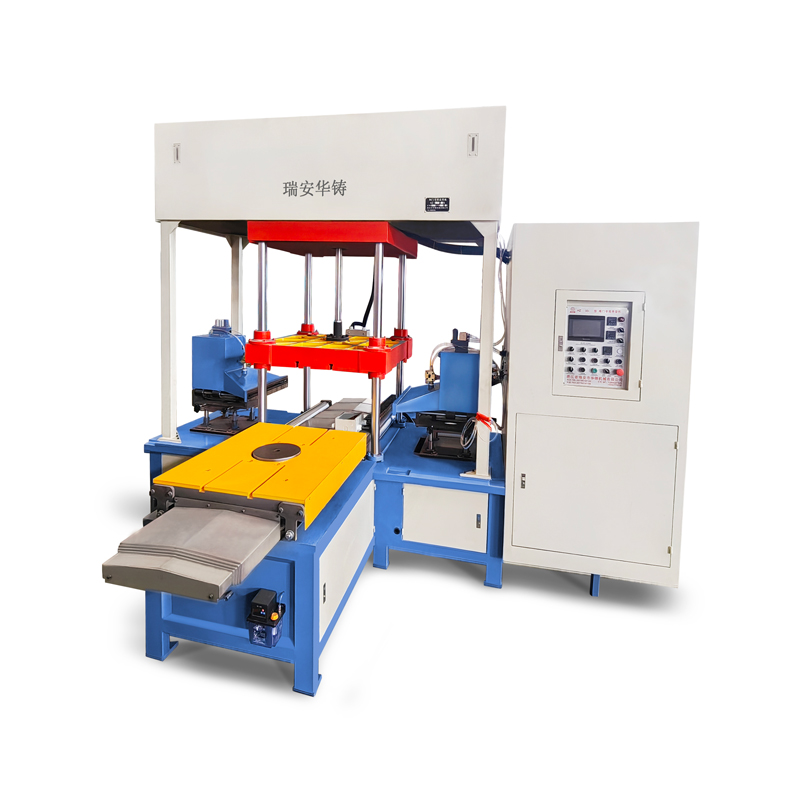
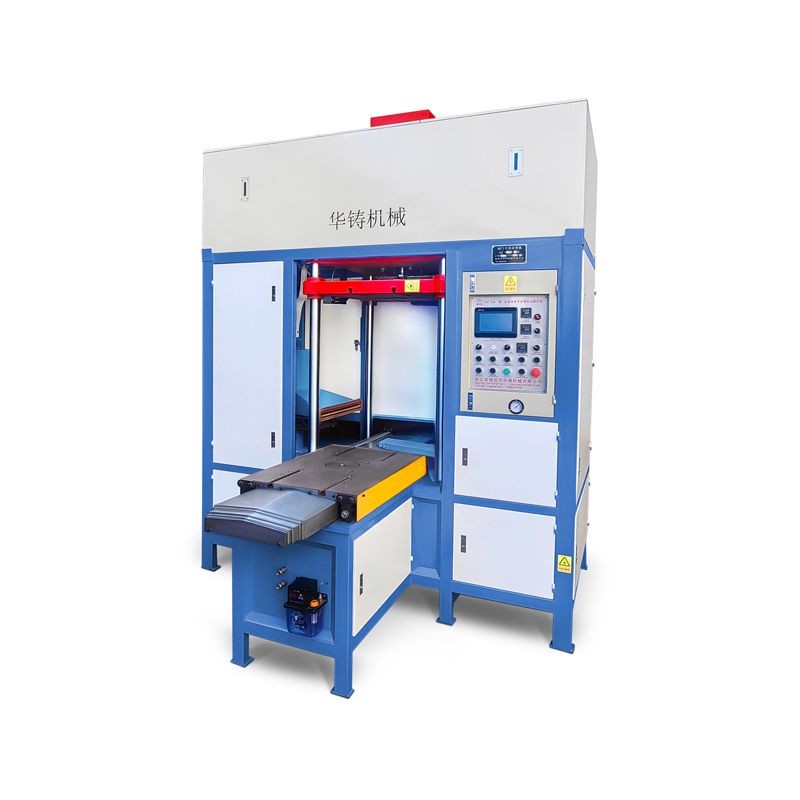
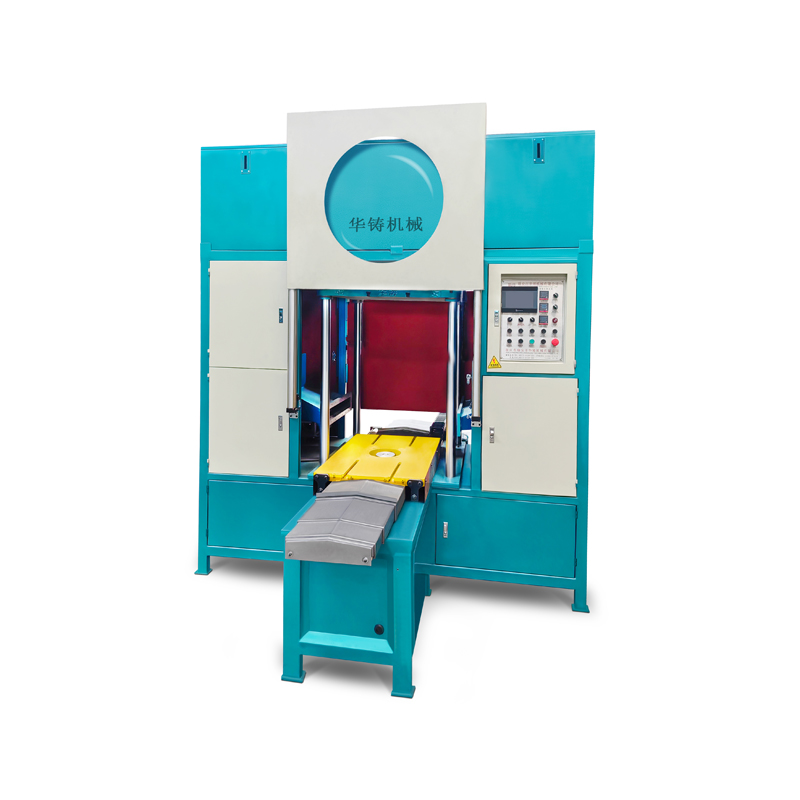
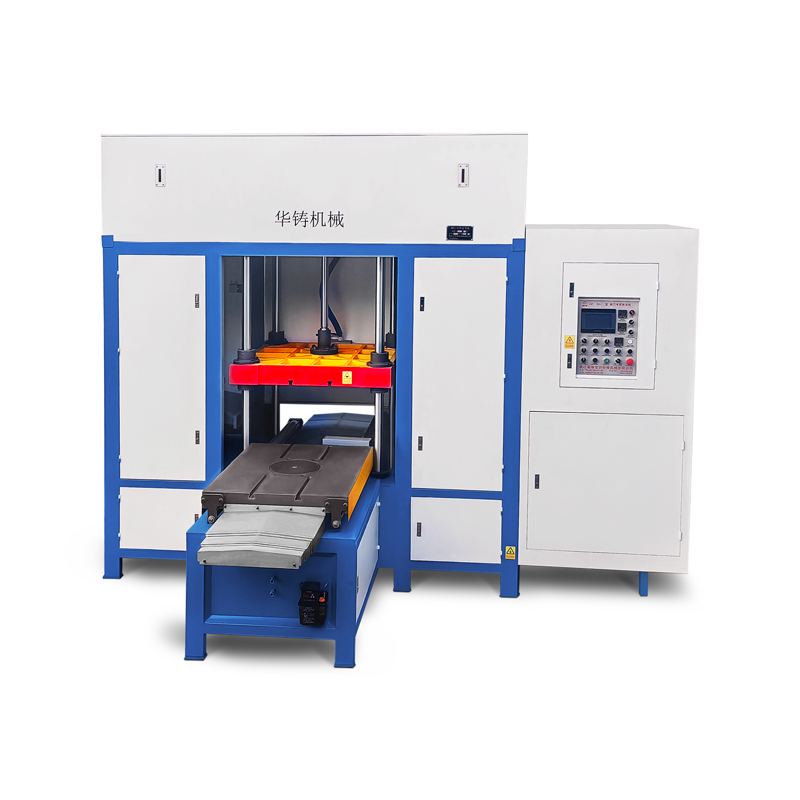
Основная цель этого оборудования проста. Он формирует подготовленный стержневой песок внутри стержневого ящика, чтобы материал принял необходимую форму.
Вместо того, чтобы полностью полагаться на ручное заполнение и упаковку, машина контролирует движение песка в полость формы. Керновой материал доставляется в стержневой ящик, распределяется по доступному пространству и уплотняется в конструкцию, которую можно снять и транспортировать, как только она достигнет требуемого состояния.
Точная последовательность операций зависит от конструкции машины и используемого процесса изготовления стержня. Несмотря на это, общий рабочий процесс можно представить как несколько взаимосвязанных этапов.
Подготовка основного материала
Процесс начинается до того, как песок попадает в машину. Материал стержня необходимо подготовить в соответствии с процессом литья, конструкцией стержня и используемой системой связующего.
Состояние материала может влиять на то, насколько легко песок заполняет стержневой ящик и насколько хорошо готовый стержень сохраняет заданную форму. По этой причине подготовка материала остается важной частью всего процесса, даже если само формовочное оборудование автоматизировано.
Заполнение стержневого ящика
Подготовленный материал поступает в стержневой ящик через систему стрельбы. Контролируемое движение воздуха помогает распределить песок по всей доступной полости.
Хорошее заполнение имеет большое значение, поскольку неравномерно заполненная полость может создать слабые места или различия в структуре ядра. Цель состоит не в том, чтобы просто переместить песок в коробку, а в том, чтобы создать пригодный для использования сердечник с необходимой геометрией.
Формирование и закалка
После заполнения стержневого ящика песок должен набрать достаточную прочность, чтобы сохранить свою форму. В зависимости от метода производства это может включать отверждение, нагрев или химическое закаливание.
Стержневой ящик остается важной частью этого этапа, поскольку он определяет внешнюю геометрию стержня. Таким образом, взаимосвязь между коробкой, песчаной смесью и методом формования имеет прямую связь с конечным результатом.
Удаление готового ядра
После того, как сердечник достигнет необходимого состояния, его можно выпустить из коробки. Готовую деталь затем можно отправить на проверку, временное хранение или сборку пресс-формы.
Когда эти шаги повторяются на протяжении всего производственного цикла, стабильная работа машины становится полезной для поддержания организации всего рабочего процесса.
Почему это оборудование важно при модернизации литейного производства?
Модернизация – это не просто добавление большего количества машин в производственный цех. Речь также идет об упрощении координации отдельных процессов.
Производство стержней находится между подготовкой материала и сборкой формы. Если этот этап станет непредсказуемым, другие части литейного производства также могут столкнуться с перебоями.
Машинный подход может помочь создать более повторяемый процесс за счет сокращения части ручной работы, необходимой для формирования каждого ядра.
- Производство ядра может следовать более организованному циклу.
- Повторяющиеся формы сердечников могут быть изготовлены с меньшими вариациями, вызванными ручной обработкой.
- Операторы могут тратить больше времени на проверку и контроль процесса.
- Подготовку стержней можно легче координировать с графиками формования и литья.
- Различные производственные требования могут быть удовлетворены посредством настройки инструментов и станков.
Эти преимущества взаимосвязаны. Литейный завод не работает как совокупность совершенно независимых машин. Каждый процесс влияет на следующий, поэтому изменения в изготовлении стержней могут повлиять на рабочий процесс вокруг него.
Почему важна последовательность при производстве ядра?
Когда люди обсуждают оборудование для изготовления стержней, качество часто становится первой темой. Последовательность имеет и практическое производственное значение.
Представьте себе литейный завод, производящий партию литых корпусов. Если внутренняя форма стержня меняется от одного цикла к другому, полученные отливки могут потребовать дополнительного контроля или исправления. Даже небольшие различия могут создать дополнительную работу, если они появляются неоднократно.
Контролируемый процесс формования помогает уменьшить отклонения, которые в противном случае могут возникнуть из-за различий в ручном заполнении, упаковке, погрузочно-разгрузочных работах или технике работы оператора.
| Производственный концерн | Как может помочь стабильное изготовление стержней |
| Изменение формы ядра | Обеспечивает более контролируемый процесс формования. |
| Ручное повторение | Уменьшает повторяющиеся физические задачи |
| Планирование производства | Облегчает координацию подготовки керна с последующими этапами |
| Инспекционная нагрузка | Создает более стабильные условия для плановой проверки |
| Изменения процесса | Позволяет настраивать инструменты и настройки для различных конструкций сердечников. |
В каких литейных производствах можно использовать машинное изготовление стержней?
Песчаные стержни используются во многих типах металлического литья, поскольку внутренние структуры встречаются в самых разных компонентах.
Автомобильное литье
Многие автомобильные отливки содержат внутренние каналы и полости. Компонентам двигателя, корпусам и другим литым деталям могут потребоваться стержни для формирования этих областей во время формования.
Компоненты насосов и перекачивающих жидкостей
Корпусам насосов и подобным компонентам часто требуются внутренние пространства, через которые могут перемещаться жидкости. Таким образом, геометрия сердцевины становится частью функционального дизайна готовой отливки.
Промышленное оборудование
Промышленное оборудование может содержать литые корпуса, конструктивные элементы и другие детали с внутренними особенностями. Машинное производство стержней может обеспечить повторяемость производства, когда аналогичные конструкции производятся неоднократно.
Общее машиностроительное литье
Литейные предприятия, производящие различные типы инженерных компонентов, также могут использовать оборудование для формования стержней, если конструкция отливки содержит внутренние элементы, которые не могут быть созданы только с помощью внешней формы.
Что делает производство ядра сложной задачей?
Может возникнуть соблазн думать об изготовлении стержня как о простом заполнении ящика песком. На практике несколько факторов должны работать вместе.
- Основная геометрия: Узкие секции и сложные формы могут затруднить заполнение.
- Материальное состояние: Подготовка песка влияет на заполнение, уплотнение и стабильность стержня.
- Конструкция стержневого ящика: Инструменты должны соответствовать требуемой форме и условиям выпуска.
- Настройка машины: Процесс формования должен соответствовать материалу и инструментам.
- Основная обработка: Вновь сформированному ядру может потребоваться осторожное перемещение, прежде чем оно достигнет стадии отливки.
- Техническое обслуживание: Регулярный осмотр машины и инструментов обеспечивает стабильную работу.
Вот почему покупку машины не следует рассматривать как изолированное решение об оборудовании. Машина, стержневой ящик, пескоструйная система, метод работы и производственные требования — все должно работать вместе.
Как литейные предприятия могут более тщательно выбирать оборудование для стержневой стрельбы?
Не существует единой конфигурации машины, подходящей для каждого литейного производства. Соответствующая настройка зависит от типа производимых стержней, производственного процесса, требований к инструментам и необходимого уровня автоматизации.
Прежде чем принять решение о покупке, полезно рассмотреть несколько практических вопросов.
Основной дизайн
Какие формы выпускаются? Являются ли ядра простыми или они содержат узкие проходы, глубокие области или несколько внутренних особенностей?
Схема производства
Будет ли одна и та же конструкция сердечника производиться повторно или литейный завод будет переключаться между несколькими конструкциями? Производственная среда с частыми изменениями может потребовать иной настройки, чем процесс, ориентированный на повторяющиеся формы стержней.
Совместимость инструментов
Стержневой ящик так же важен, как и машина. Покупателям следует учитывать, насколько легко оборудование работает с инструментами, используемыми в текущих и будущих проектах.
Рабочий процесс оператора
Машина должна делать повседневную работу практичной, а не вносить ненужные сложности. Органы управления, доступ для обслуживания, погрузочно-разгрузочные работы и удаление сердцевины — все это заслуживает внимания при оценке оборудования.
Техническое обслуживание и сервис
Литейное оборудование работает в сложных условиях. Песок, пыль, повторяющиеся движения и непрерывное производство могут вызвать нагрузку на механические компоненты. Таким образом, легкий доступ для осмотра и обслуживания может облегчить управление рутинными операциями.
Устраняет ли автоматизация потребность в квалифицированных литейщиках?
Нет. Автоматизация меняет тип выполняемой работы, а не устраняет потребность в людях.
При машинном производстве стержней операторам по-прежнему необходимо следить за состоянием материала, проверять готовые стержни, управлять оснасткой, выявлять необычное поведение машины и реагировать при изменении производственных условий.
Вместо того, чтобы тратить много времени на повторяющуюся ручную упаковку, работники могут больше сосредоточиться на контроле процесса и проверке качества. Это может облегчить организацию производственной среды, сохраняя при этом практические знания опытного литейного персонала.
Почему изготовление стержней следует рассматривать как часть всего процесса литья?
Ядро не существует независимо от отливки. Он становится частью пресс-формы и напрямую влияет на внутреннюю геометрию конечного компонента.
Это означает, что литейному заводу следует уделять внимание не только индивидуальному рабочему циклу машины. Более полезный вопрос заключается в том, насколько хорошо этап изготовления стержня вписывается в полную производственную последовательность.
Типичный рабочий процесс может включать в себя несколько взаимосвязанных шагов:
- Подготовьте необходимый основной материал.
- Установите стержневой ящик и производственное оборудование.
- Сформируйте ядро в процессе стрельбы.
- Дайте сердечнику достичь необходимого состояния.
- Снимите и осмотрите готовую сердцевину.
- Переместите стержень в процесс сборки формы.
- Продолжайте разливать, охлаждать, встряхивать, очищать и проверять.
Когда один этап работает стабильно, становится легче планировать этапы вокруг него. Это одна из причин, по которой роль оборудования для изготовления стержней выходит за рамки производства отдельных стержней.
На что следует обратить внимание литейщикам, помимо производительности машин?
Производственные мощности полезно учитывать, но они не должны быть единственным фактором. Машина, которая соответствует реальному производственному процессу, может быть проще в эксплуатации, обслуживании и интеграции в литейную среду.
Полезные области оценки включают в себя:
- Совместимость с существующими стержневыми ящиками и инструментами.
- Пригодность для типов производимых песчаных стержней.
- Легкость переключения между различными конструкциями ядра.
- Доступность для текущего обслуживания.
- Безопасность оператора и практические условия труда.
- Контроль цикла формирования стержня.
- Интеграция с другим литейным оборудованием.
- Наличие технической поддержки и замены комплектующих.
Совместное рассмотрение этих факторов дает более четкое представление о том, соответствует ли оборудование конкретной производственной среде.
Как литейные предприятия могут уменьшить проблемы с изготовлением стержней?
Сокращение производственных проблем начинается с понимания взаимодействия между материалом, машиной и пресс-формой как одной связанной цепи. Оборудование для кернов следует проверять наряду с подготовкой песка, условиями заполнения, вентиляцией, состоянием стержневого ящика и обращением с готовыми кернами.
Регулярный осмотр также может выявить закономерности, на которые стоит обратить внимание. Если дефект неоднократно появляется в одной и той же области, он может предоставить полезную информацию о движении материала или состоянии конкретного стержневого ящика.
Производственные группы могут в течение смены уделять внимание нескольким практическим областям:
- Проверка однородности подготовки песка.
- Наблюдение за поведением наполнения во время цикла формования.
- Обеспечьте чистоту путей для стрельбы и вентиляции.
- Проверка стержневых ящиков на предмет износа и повреждений.
- Мониторинг изменений готовых поверхностей стержней.
- Анализ состояния машины при появлении повторяющихся дефектов.
- Корректировка параметров процесса только после проверки соответствующих условий.
Такой подход может сделать производственный процесс более структурированным, чем реагирование на каждый отдельный дефект по мере его появления.
Какое место в современном литейном производстве занимает машина для стрельбы песчаными стержнями?
Машина для стрельбы стержнями из песка является частью более крупной производственной системы, объединяющей подготовку песка, формование стержней, сборку формы, литье и контроль.
Его роль становится особенно актуальной, когда литейному цеху приходится неоднократно изготавливать внутренние полости и каналы. Обеспечивая контролируемый способ введения и формирования кернового песка, оборудование может способствовать более организованному подходу к производству керна.
Сама машина — это только одна часть уравнения. Конструкция стержневого ящика, подготовка материала, вентиляция, условия эксплуатации, техническое обслуживание и обращение – все это влияет на результат. Когда эти элементы рассматриваются вместе, стадией изготовления стержня становится легче управлять как частью более широкого процесса литья.
Современные литейные производства зависят от многих взаимосвязанных процессов, и изготовление стержней — это один из этапов, который может незаметно влиять на все последующее. Песчаные стержни создают внутренние пространства, которые не всегда могут быть сформированы внешней формой, а машинное производство обеспечивает структурированный способ подготовки этих стержней к формованию.
Таким образом, ценность этого оборудования не ограничивается формированием отдельных песчаных кернов. Оно может поддерживать планирование производства, сокращать повторяющуюся ручную работу, улучшать согласованность процессов и помогать литейным заводам управлять проектами отливок с помощью внутренних функций.
Для производителей, рассматривающих новое литейное оборудование, ключевым моментом является рассмотрение всей производственной ситуации, а не сосредоточение внимания только на одной особенности. Основное проектирование, оснастка, подготовка материалов, рабочий процесс, техническое обслуживание, автоматизация и будущие производственные потребности — все это следует рассматривать вместе.
Когда эти элементы правильно подобраны, производство стержней может стать более организованной частью рабочего процесса отливки и обеспечить практическую основу для последующих этапов формования.